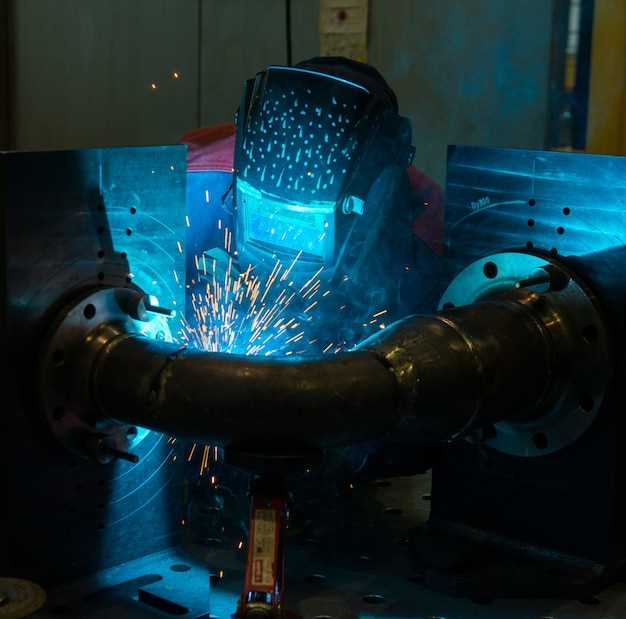
Выбор порошковой сварки полуавтоматом обеспечивает высокое качество соединений и значительное сокращение времени на выполнение работ. Этот метод позволяет добиться отличных результатов благодаря использованию порошковых материалов, которые обеспечивают прочные и долговечные швы. Порошковая сварка подходит для различных металлов, включая сталь и алюминий, что делает её универсальным решением для многих отраслей.
Технология порошковой сварки включает в себя несколько ключевых этапов. Сначала порошок подается в зону сварки, где он расплавляется под воздействием электрической дуги. Этот процесс обеспечивает равномерное распределение материала и минимизирует риск образования дефектов. Использование полуавтомата позволяет оператору контролировать параметры сварки, что значительно повышает качество конечного продукта.
Одним из главных преимуществ порошковой сварки является её высокая производительность. Процесс требует меньше времени на подготовку и выполнение, что позволяет сократить затраты на рабочую силу и материалы. Кроме того, порошковая сварка снижает количество отходов, так как излишки порошка можно использовать повторно. Это делает метод не только экономически выгодным, но и более экологичным.
Понимание особенностей порошковой сварки поможет вам выбрать оптимальный подход для ваших проектов. Учитывайте тип материала, толщину и требуемые характеристики шва. Правильный выбор оборудования и порошка, а также соблюдение технологии сварки обеспечат надежные и качественные соединения, которые прослужат долго.
Преимущества порошковой сварки полуавтоматом
Порошковая сварка полуавтоматом обеспечивает высокое качество соединений благодаря точному контролю процесса. Это позволяет минимизировать количество дефектов и улучшить механические свойства сварных швов.
Среди основных преимуществ можно выделить:
- Экономия материалов: Использование порошковой проволоки снижает количество отходов, так как излишки легко перерабатываются.
- Высокая скорость сварки: Процесс проходит быстрее по сравнению с традиционными методами, что увеличивает производительность.
- Устойчивость к внешним воздействиям: Сварные швы обладают высокой коррозионной стойкостью, что делает их идеальными для эксплуатации в сложных условиях.
- Широкий спектр применения: Подходит для сварки различных материалов, включая нержавеющую сталь, алюминий и сплавы.
- Низкий уровень теплового воздействия: Минимизация деформаций и термических повреждений позволяет сохранять исходные свойства материалов.
Эти преимущества делают порошковую сварку полуавтоматом привлекательным выбором для многих промышленных применений. Инвестирование в данную технологию способствует повышению качества и надежности продукции.
Сравнение с традиционными методами сварки
Порошковая сварка полуавтоматом значительно превосходит ручные дуговые и электрошлаковые методы по скорости выполнения шва. Благодаря автоматизации подачи порошка, процесс становится более стабильным и менее зависимым от навыков сварщика.
Качество соединения при использовании порошковой технологии обеспечивает меньшую пористость и более однородную структуру металла. Это значит, что такие швы менее подвержены трещинам и разрушению, увеличивая долговечность изделия.
Расход материалов при порошковой сварке контролируется точнее за счет автоматической подачи порошка, что снижает издержки и уменьшает отходы. В отличие от электродов, порошковая технология обеспечивает экономию за счет минимальных переназначений и высокой повторяемости процесса.
Температурный режим при порошковой сварке позволяет выполнять соединения с меньшими тепловыми затратами, снижая риск деформации и деформационных усилий. В результате получаются более точные размеры и геометрия изделия.
Особенности процесса позволяют вести сварку в различных положениях без значительных потерь качества, в то время как для традиционных методов зачастую требуется строгое соблюдение положения и техники безопасности, что усложняет работу в полевых условиях или на труднодоступных участках.
Экономия материалов и ресурсов
Используйте точечные настройки подачи порошка, чтобы минимизировать перерасход материала, особенно при мелких деталях и сложных формах. Регулярно калибруйте оборудование, чтобы гарантировать стабильный режим подачи и избежать перерасхода порошка из-за неправильных параметров.
Оптимизируйте параметры сварки, выбирая минимальную температуру и время нагрева, достаточные для достижения прочности шва. Такой подход сокращает потери порошка и уменьшает количество отходов.
| Методика | Преимущества |
|---|---|
| Равномерное нанесение слоя | Снижает необходимость повторных проходов и переработки материала |
| Использование повторно напыляемого порошка | Позволяет значительно уменьшить расход свежего порошка и снизить отходы |
| Контроль толщины слоя | Предотвращает излишнее использование материала и обеспечивает оптимальное распределение порошка |
| Минимизация отходов | Ловушка для мелких остатков и их повторное использование уменьшает потребность в закупке нового материала |
| Обеспечение герметичности камеры | Адекватная герметизация предотвращает утечку порошка и сохраняет его использование |
Внедряя эти методы, можно добиться существенной экономии порошка и ресурсов, что не только снижает ваши затраты, но и способствует более экологичному производству. Внимательное планирование и постоянный контроль за процессом обеспечивают максимальную отдачу от каждого килограмма порошка, что особенно важно при масштабных работах и постоянных заказах.
Устойчивость к внешним воздействиям
Порошковая сварка полуавтоматом обеспечивает высокую устойчивость соединений к внешним воздействиям. Для достижения максимальной прочности и долговечности сварных швов важно правильно выбрать порошковый материал. Используйте порошки, которые обладают хорошими антикоррозийными свойствами, чтобы защитить изделия от воздействия влаги и химических веществ.
При сварке в условиях повышенной влажности или при наличии агрессивных сред рекомендуется применять защитные газы, такие как аргон или углекислый газ. Это создаст защитный экран вокруг сварочной зоны, предотвращая окисление и улучшая качество шва.
Также стоит обратить внимание на толщину и состав основного материала. Чем выше прочность основного металла, тем лучше будет сопротивление соединения внешним нагрузкам. Используйте предварительную термообработку для улучшения механических свойств металла перед сваркой.
Не забывайте о правильной подготовке поверхности. Очистка от загрязнений, ржавчины и окалины значительно повышает адгезию и прочность шва. Используйте механические или химические методы очистки в зависимости от типа загрязнений.
Регулярно проводите контроль качества сварных швов. Неразрушающие методы, такие как ультразвуковая или магнитно-порошковая дефектоскопия, помогут выявить скрытые дефекты, которые могут снизить устойчивость соединений к внешним воздействиям.
Следуя этим рекомендациям, вы сможете значительно повысить устойчивость сварных соединений к различным внешним факторам, что обеспечит долговечность и надежность ваших изделий.
Улучшение качества сварных швов
Оптимизация параметров подачи порошковой проволоки и напряжения электросварочной дуги обеспечивает стабильность плазменного горения, что способствует уменьшению пористости и повышает прочность шва. Регулярная очистка и правильная настройка подачи газа позволяют исключить вхождение посторонних частиц и снизить риск образования дефектов.
Используйте предварительную обработку металла, например, очистку от коррозии и окислов, чтобы обеспечить равномерное наплавление и минимизировать риск образования трещин. Контроль за температурой нагрева металла помогает избежать переохлаждения и горячего трещинообразования в процессе сварки.
Следите за равномерностью и скоростью подачи порошкового материала; слишком быстрая подача может привести к пористости и неполному проплавлению, а недостаточная – к недобросовестному соединению. Совмещение правильных настроек с использованием высококачественной порошковой проволоки существенно повышает качество сварных швов.
Регулярный контроль за состоянием оборудования и своевременное обслуживание помогают избежать ослабления сварочных параметров и поддерживать стабильность процесса. Внедрение автоматических систем контроля и датчиков также заметно сокращает риск возникновения дефектов и способствует получению прочных, герметичных швов.
Практика проведения пробных сварок и анализ полученных швов позволяют выявить слабые места и коррелировать настройки оборудования для дальнейшего повышения качества. Продуманный выбор технологии и строгий контроль на каждом этапе делают сварные швы более надежными и долговечными.
Технология и особенности процесса порошковой сварки
Начинайте с подготовки поверхности, очищая ее от масел, ржавчины и загрязнений. Используйте металлическую щетку или химию для обезжиривания, чтобы обеспечить хорошее сцепление порошка с основой.
Затем равномерно наносят порошковую смесь на обрабатываемую поверхность. Для этого используют специальные воронки или пневматические системы, обеспечивающие точное и равномерное распыление. Важно контролировать толщину слоя: она должна соответствовать проектным требованиям, чтобы обеспечить надежное соединение.
Ключевой этап – нагревание. Процесс выполняется в камере с контролируемой атмосферой или в специальной печи. Температура подбирается исходя из типа материала и состава порошка, обычно это диапазон 160-250°C. Равномерное нагревание позволяет порошку глубоко проникнуть в структуру металла и создать прочное соединение.
Физическое соединение достигается благодаря спеканию порошка при температуре, близкой к размягчению материалов. В процессе используют давление или вибрацию для улучшения сцепления. В некоторых случаях осуществляется плавление порошка до полного расплава, что обеспечивает более высокую прочность соединения.
Охлаждение происходит постепенно, чтобы избежать трещин или деформаций. После этого проводят контроллирование качества: проверяют зернистость, отсутствие пор, равномерность покрытия и свойства сварного шва. Дополнительно применяют ультразвуковой контроль или магнитную проверку для оценки внутренней структуры.
Особенностью процесса является возможность точечного нанесения либо создания сплошных слоев, что расширяет спектр применения. Также интересной характеристикой является возможность использовать порошки с добавками для изменения механических свойств, например, для повышения пластичности или твердости сварных соединений.
Основные этапы процесса сварки
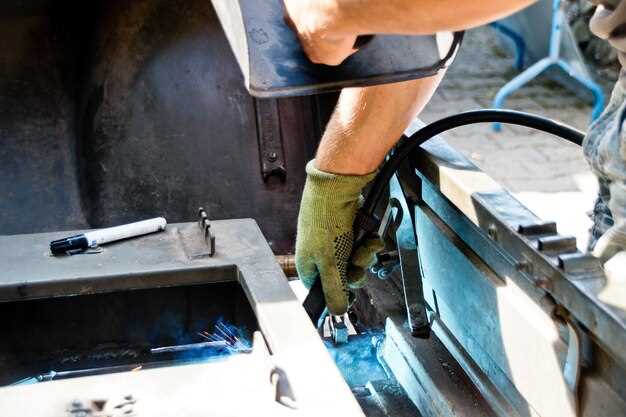
Подготовьте металл, очистив поверхность от ржавчины, масел и окалин, чтобы обеспечить качественный контакт. Установите правильный ток и параметры сварки, исходя из толщины материала и типа порошка. Перед началом проверьте, что электрод и подача порошка работают стабильно, а устройство заземлено.
Первым этапом зажмите заготовки в фиксаторах или струбцинах, чтобы избежать деформаций и обеспечить точное соединение. Начинайте работу с небольшой дуги, постепенно увеличивая силу тока, чтобы понять реакцию материала на процесс. Не допускайте отвала дуги или ее сильных колебаний, контролируя подачу порошка и стабильность дуги.
Регулируйте расстояние между электродом и поверхностью, сохраняя стабильный рост температуры. Следите за правильной подачей порошка, избегайте его излишков или недостатка, чтобы обеспечить равномерное проплавление. В этот момент важно внимательно контролировать образуемую ванну и следить за отсутствием дефектов.
После достижения необходимой глубины проплавления и прочности шва снизьте ток, чтобы снизить температуру, избегая тепловых напряжений. Продолжайте подачу порошка в зоне сварки еще несколько секунд для окончательного закрепления металла. Закончив, отключите подачу порошка и аккуратно остудите шов, чтобы избежать трещин и деформаций.
Выбор порошка для сварки
Для обеспечения стабильности и качественного шва используйте порошки с высоким содержанием металла и минимальным количеством примесей. В зависимости от типа соединяемого материала выбирайте порошки с подходящей химической формулой, например, для нержавеющей стали подойдут порошки на основе аустенитных сплавов, а для чугуна – с добавками, препятствующими износу. Обратите внимание на размер частиц: он должен быть достаточно мелким для равномерного распыления и проникновения в соединяемые поверхности, но не настолько, чтобы создавать пылевую взрывоопасную концентрацию. Правильно подобранный порошок также должен иметь хорошую сыпучесть, чтобы обеспечить равномерное густое напыление без осыпания или засорения форсунки. В случае работы на специальных конструкциях, требующих жаростойкости или коррозионной стойкости, выбирайте порошки с добавками, повышающими эти свойства, например, хром или никель. Консультация с производителем либо поставщиком поможет подобрать оптимальный материал для конкретных условий и типов металлов. При использовании порошка стоит контролировать его влажность и хранить в сухом месте, чтобы избежать ухудшения характеристик и снижения качества сварочного шва.
Настройки оборудования для оптимального результата
Установите правильный ток сварки в диапазоне от 150 до 250 А в зависимости от толщины материала. Для тонких листов используйте меньший ток, а для более толстых – увеличивайте его. Это поможет избежать перегрева и деформации.
Настройте скорость подачи проволоки. Оптимальная скорость составляет 4-6 м/мин для большинства применений. Если проволока подается слишком быстро, это может привести к недостаточному проплавлению, а слишком медленная подача вызовет перегрев и образование шлака.
Выберите правильный диаметр проволоки. Для тонких материалов используйте проволоку диаметром 0,8-1,0 мм, а для толстых – 1,2-1,6 мм. Это обеспечит качественное соединение и минимизирует риск образования дефектов.
Настройте газовую защиту. Используйте смесь аргона и углекислого газа в пропорции 75/25 для большинства сварочных работ. Это обеспечит хорошую защиту от окисления и улучшит качество шва.
Регулируйте расстояние между соплом и свариваемым материалом. Оптимальное расстояние составляет 10-15 мм. Это поможет избежать потерь тепла и обеспечит стабильный процесс сварки.
Проверьте состояние оборудования перед началом работы. Убедитесь, что все соединения надежны, а сопло и горелка чистые. Это предотвратит возможные сбои и обеспечит стабильную работу.
Следите за температурой сварочной зоны. Используйте термопары или инфракрасные термометры для контроля температуры. Это поможет избежать перегрева и улучшит качество шва.
Контроль качества сварных соединений
Для обеспечения высокой надежности сварных швов регулярно применяйте визуальный осмотр, сосредотачиваясь на равномерности шва, отсутствии трещин, пор и включений. Уделяйте особое внимание пересечению сварных сегментов и внутренним изгибам, чтобы выявить возможные дефекты на ранней стадии.
Используйте ультразвуковой контроль для обнаружения скрытых недостатков внутри металла, таких как поры, мостики или непровары. Этот метод подходит для оценки структурных свойств соединения без разрушения детали, позволяя точно определить качество шва.
Рентгенографический контроль позволяет получить подробное изображение внутренней части соединения, что особенно актуально при работе с тонкими или сложными конструкциями. Регулярное применение рентгенографии помогает выявить дефекты, которые могут стать причиной образования трещин или разрушения в будущем.
Магнитопорошковый тест пригодится для обнаружения поверхностных дефектов в ферромагнитных материалах, особенно в местах сварки и на внешних поверхностях. Используйте этот метод после очистки поверхности для достижения максимально точных результатов.
Контроль процесса при помощи электромагнитных и термографических методов помогает своевременно определять зоны перегрева или переохлаждения, что способствует правильной регулировке параметров сварки и повышению итогового качества соединения.
Комплексное применение перечисленных методов позволяет получить полную картину состояния сварных соединений и своевременно устранять выявленные недостатки. В случае обнаружения дефектов необходимо провести повторную сварку или корректирующие мероприятия, чтобы сохранить целостность конструкции и обеспечить ее долговечность.
Безопасность при работе с порошковой сваркой
Используйте защитные очки с фильтрами, чтобы предотвратить повреждение глаз от яркого света и искр. Обязательно носите защитную маску, которая защищает от вдыхания вредных частиц и газов, образующихся в процессе сварки.
Работайте в хорошо проветриваемом помещении или на открытом воздухе. Это снизит риск накопления токсичных газов. Убедитесь, что в зоне сварки нет легковоспламеняющихся материалов, чтобы избежать пожара.
Носите специальную защитную одежду, которая устойчива к высоким температурам и искрам. Рекомендуется использовать перчатки, чтобы защитить руки от ожогов и механических повреждений.
Перед началом работы проверьте оборудование на наличие повреждений. Убедитесь, что все соединения надежны, а шланги не имеют трещин. Регулярно проводите техническое обслуживание сварочного аппарата.
Обучите всех сотрудников правилам безопасности. Проведите инструктаж по действиям в экстренных ситуациях, включая использование огнетушителей и первую помощь при травмах.
Следите за состоянием здоровья. Регулярные медицинские осмотры помогут выявить возможные проблемы, связанные с воздействием вредных веществ.